Com o amadurecimento gradual de processos como materiais livres de pulverização, decoração dentro do molde e pulverização dentro do molde, o caminho de fabricação tradicional de "tratamento de superfície após moldagem por injeção" está mudando.Essa mudança foi evidente pela primeira vez no exterior do automóvel.
No passado, a grade frontal, a placa vertical, a carcaça do espelho retrovisor e outras peças externas após a injeção, muitas vezes também precisam passar por polimento, pulverização, curação e outros múltiplos processos de pós-tratamento;Hoje, parte dos efeitos de superfície começam a ser alcançados na fase de moldagem.
Por exemplo, pulverização no molde de PUR (poliuretano): após a injeção do substrato, o segundo revestimento de PUR é injetado diretamente na superfície da peça de plástico, e as peças que são retiradas após o endurecimento têm o revestimento próprio, sem mais necessidade de pulverização. Assim, integrando a camada decorativa ao processo de injeção,Reduz o desperdício no processo de processamento posterior e abrevia o ciclo de entrega.
No entanto, a mudança na trajetória de produção de exteriores de automóveis é apenas uma miniatura das mudanças na indústria.A tendência de "recolha" de processos posteriores começou silenciosamente.Cada vez mais empresas de fabricação começam a pensar sobre a possibilidade de integração de processos posterioresE a decoração de superfície, integração de incrustação, montagem de múltiplos componentes como as três direções típicas do processo posterior, em primeiro lugar, seu impulso para se tornar um link combinado com a injeção.
Três tipos de processos posteriores incluídos no processo de injeção
Decoração de superfície, integração de inserções e montagem de múltiplos componentes, que antes existiam como processos independentes após a injeção, estão agora integrados verticalmente no processo de injeção.O núcleo desta mudança não é simplesmente "menos um processo", mas permitir que mais funcionalidades do produto sejam realizadas em um processo de moldagem, reduzindo assim a sequência, montagem e repetição subsequentes.
Quando a linha de injeção de entrega de objetos se estende de peças de moldagem única para componentes de maior acabamento e até mesmo produtos acabados, a demanda por máquinas de injeção também muda naturalmente. Os requisitos de "jogar rápido", "jogar firmemente" e "jogar bem" ainda se aplicam, mas com base nessa base,"Uma máquina multi-energia" também começou a ser incluído na lista de necessidades。
deSolução única para integraçãoResposta do Seio
Quando os processos posteriores continuam a ser integrados e "recolhidos", o cliente não precisa mais de apenas uma máquina de moldagem por injeção estável, mas de um conjunto de capacidades que permitem que o produto seja moldado de uma só vez. E isso é exatamente o que o Seiko tem feito...Em vez de limitar-se ao papel de fornecedor de equipamentos, integre equipamentos, processos e capacidade de automação em torno do objetivo de "entrega de produtos acabados".。
PART 01Solução de processo IMRDecoração de superfície em frente
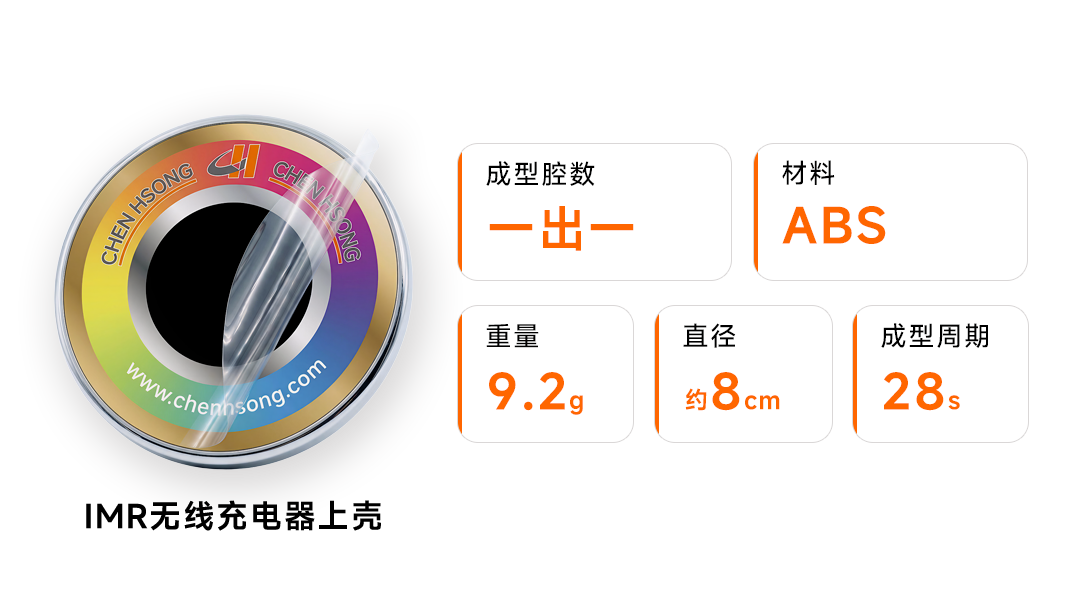
A janela de transferência do processo IMR é curta, a transferência do padrão da película fina para a superfície da peça plástica ocorre em segundos antes da abertura do molde, e a injeção, retenção de pressão e descarte do veículo são quase sincronizados. Isso exige que o dispositivo controle a pressão de injeção e a força de moldagem com precisão de milissegundos, e qualquer deslocamento ou flutuação de pressão pequena pode levar diretamente a duplicação de padrões, borras borrosas e até falhas de transferência. Além disso, a camada decorativa do IMR será exposta diretamente à superfície do produto após a transferência, e a limpeza do ambiente de moldagem é igualmente importante.
Máquina de injeção totalmente elétrica SPARK AE × IMR
Processo de produção
Informação do produto
Destaques do programa
1. Estabilidade de precisão de repetição do dispositivo ± 0.01mmGarantir que a forma física da película transportadora permanece constante no momento da pressão, evitando eficazmente a taxa de resíduos causada pelo deslocamento da película;
2. Resposta à pressão em milissegundosDe acordo com a curva de correção em tempo real do feedback pressionado do filme fino, a flutuação de pressão durante a transferência é reprimida na categoria mínima para garantir que a borda do padrão seja clara;
3. 震雄SPARK AEConfiguração totalmente elétricaEliminar a possibilidade de poluição de névoa de óleo hidráulico para garantir a superfície de transferência sem defeitos.
PARTE 02
Solução de processo IML
Decoração de superfície em frente
IML para a localização da membrana,
MoldeO design, a automação e a estabilidade da injeção e do controle de temperatura exigem altos requisitos. Os equipamentos de injeção devem ser equipados com sistemas de alimentação de filmes automatizados e
Mão mecânicaAjuda a película a completar a decoração e a moldagem dentro do molde, reduzindo o processo decorativo de pulverização, serigrafia e outros. Se o posicionamento da membrana é preciso, se a curva de velocidade de injeção é suave, se a mudança de pressão é oportuna e se a temperatura do molde é uniforme, afetará o desempenho final do produto.
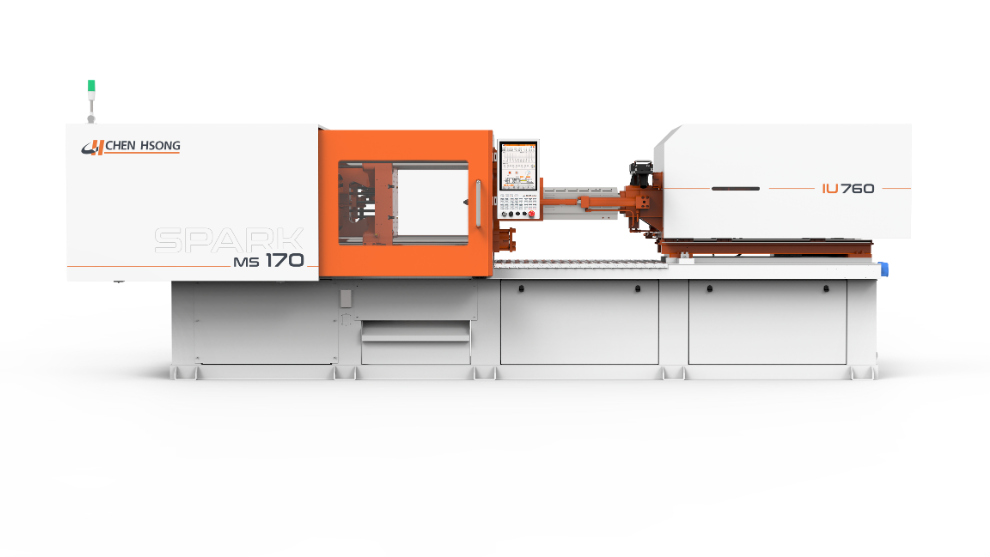
Máquina de injeção elétrica SPARK MS × IML
Processo de produção
Informação do produto
Destaques do programa
1. Equipamento que cobre 90 a 1700 toneladas de força de bloqueioO projeto de molde grande se adapta ao aumento do curso de abertura e do espaço de transmissão do filme necessários para o IML, cobrindo as necessidades de produção de peças pequenas a peças exteriores grandes;
2. Controle de precisão de posicionamento repetido no nível ± 0,01 mmMantenha cada movimento no seu lugar;
3. Injecção estável de alta velocidade de 160 mm/sDeixe a fusão ser preenchida suavemente para evitar a ruptura da membrana;
4. iChen ™ AI Molder Controle de Parametragem InteligenteCorrigir e otimizar automaticamente os parâmetros de moldagem para reduzir a interferência variável da modelagem manual.
PARTE 03
Esquema de moldagem de incorporação
Montagem em frente
A dificuldade do moldagem integrado está no equilíbrio entre força, precisão e eficiência. Incorporações metálicas, componentes eletrônicos, feixes de fios, estruturas de vedação, esses objetos cobertos tendem a ser precisos e frágeis, pequenos desvios durante a moldagem, choques instantâneos durante a moldagem, flutuações na saída da pressão podem levar ao deslocamento da incrustação, a ruptura da bobina e a revestimento errado.
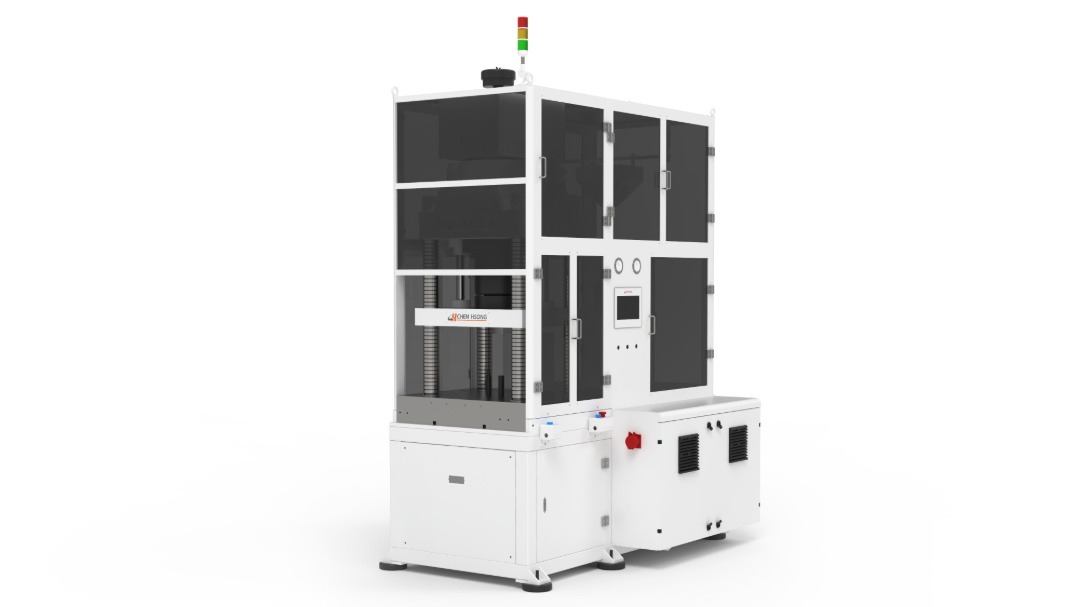
Máquina de moldagem vertical Série H
Processo de produção
Informação do produto
Destaques do programa
1. Corpo de alta rigidez, pequenas lacunas de moldagem e excelente resistência à sobrecargaGarantir que o deslizador permaneça sempre vertical em movimentos de alta velocidade, evitando desvios de tamanho devido à inclinação;
2. Controle de circuito fechado em micronsMesmo sob a moldagem de velocidade de doença, ainda pode cobrir com precisão bobinas finas, evitando eficazmente a quebra de fios e eccentricidade, garantindo que a taxa de operação do programa seja superior a 99,6%;
3. Modelagem eficienteA estrutura que originalmente precisava ser soldada, rebitada ou colada posteriormente pode ser movida para a moldagem no molde.
PARTE 04
Solução de montagem em molde
Montagem multicomponente avançada
Para produtos multicomponente, a complexidade de fabricação tende a vir não apenas da moldagem de peças individuais, mas também da montagem posterior. Quando o número de peças aumenta, o local de montagem, o número de rotações e a combinação de posicionamento aumentam, e erros de tamanho e posição podem se acumular em vários processos.
Máquina de injeção elétrica SPARK EH × Montagem em molde
Processo de produção
Informação do produto
Destaques do programa
1. Combinação flexível de múltiplos tirosmoldar produtos multi-materiais de várias cores de uma só vez, melhorando significativamente a eficiência de produção e a consistência do lote;
2. Através do molde giratório e do mecanismo do eixo rotativo, a injeção pode ser concluídaMontagem do produto diretamente no molde, molde é o produto acabadoNão é necessário um local de montagem adicional.
A "dedução" do processo posterior não é a desaparição do processo, mas a reescrição da lógica de fabricação. À medida que cada vez mais processos posteriores são integrados à fase de moldagem, o valor dos equipamentos de moldagem por injeção também se estende da capacidade de moldagem única para integração de processo, sinergia de automação e entrega de maior conclusão.Em torno dessa mudança, a Chongqing está continuamente expandindo as fronteiras das capacidades de equipamentos de moldagem por injeção e soluções de moldagem integradas.
Este artigo é reproduzido a partir de uma plataforma de terceiros, o propósito do retransmissão deste artigo é facilitar a troca de informações, não há fins lucrativos, este ponto de vista não está relacionado com esta posição do site, informações não verificadas são apenas para fins informativos e não fazem qualquer base de investimento ou transação. Se não houver intenção de violar os direitos de propriedade intelectual da mídia ou pessoal, por favor, ligue ou envie uma carta e o site será tratado em primeiro lugar.