-
E-mail
248693695@qq.com
-
Telefone
15268032526
-
Endereço
Linggang parque industrial da cidade de Shuangqiao, Distrito de Dinghai, Zhoushan, província de Zhejiang
Categorias do produto
Zhoushan Jingqi Machinery Manufatura Co., Ltd.
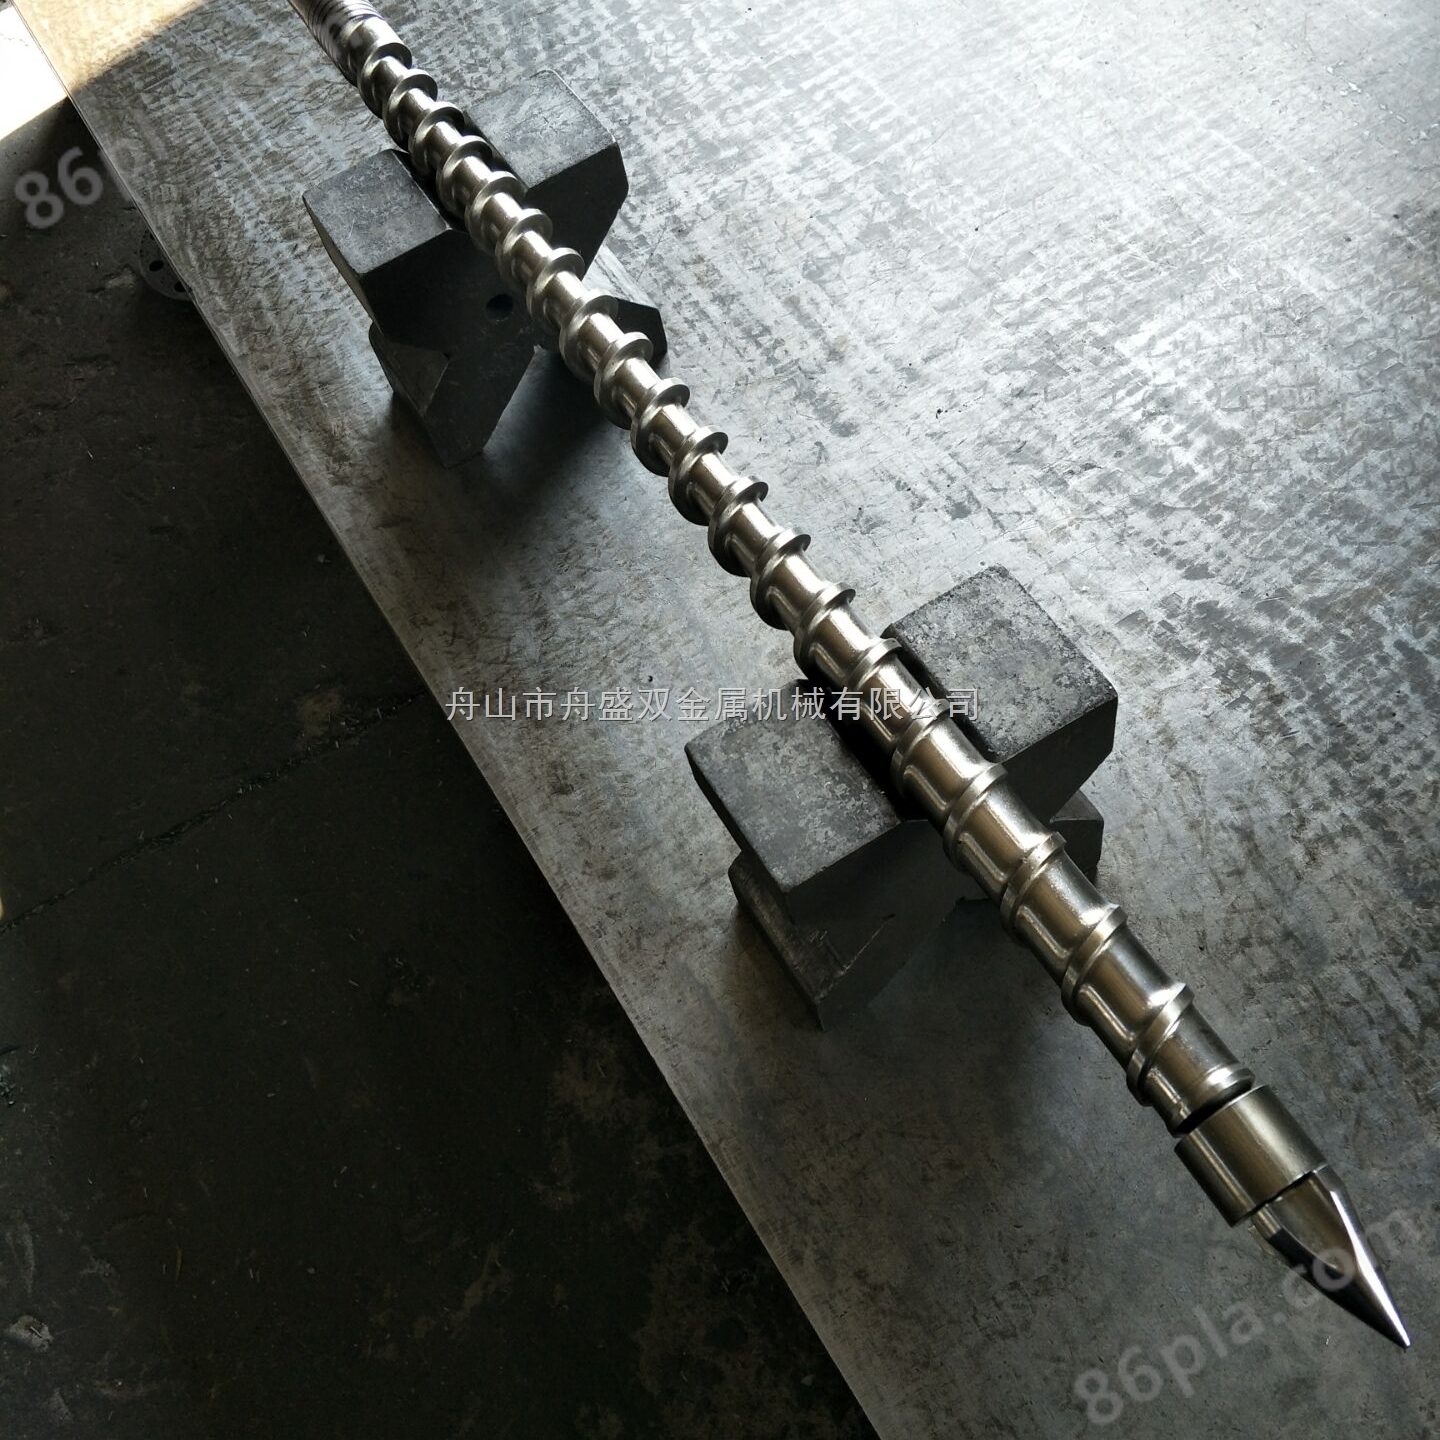
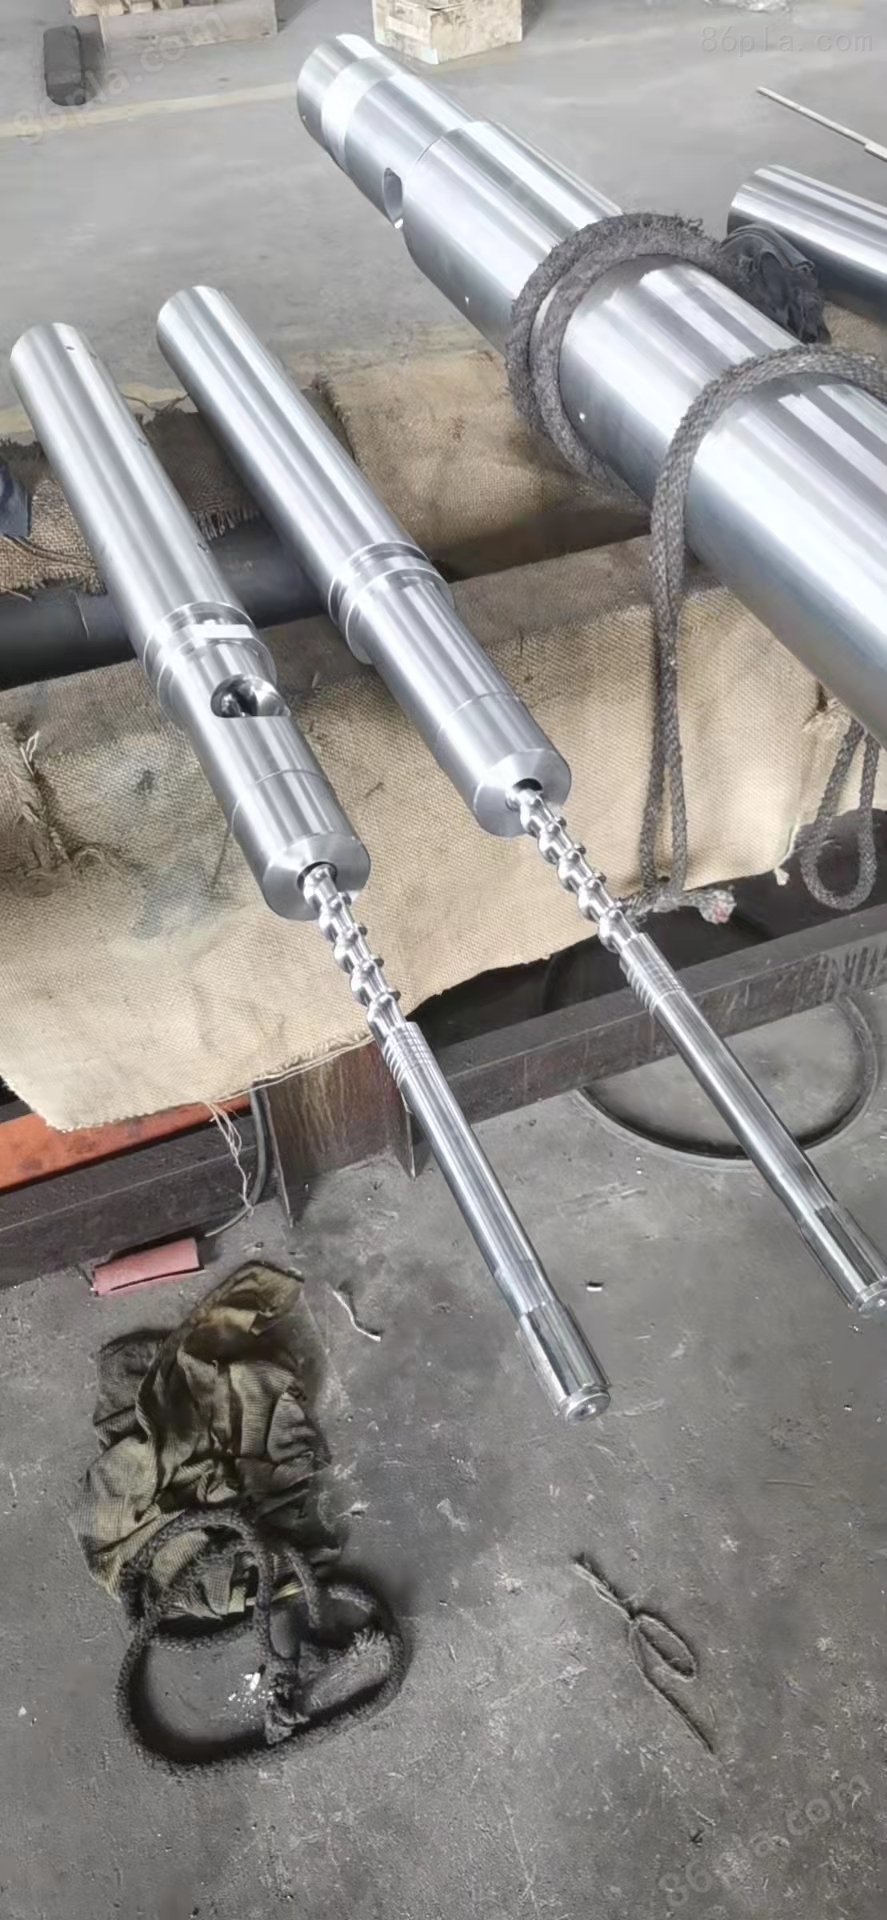
Parafusos bimetálicos de camadas múltiplas
NegociávelAtualização em01/12
- Modelo
- Natureza do fabricante
- Produtores
- Categoria do produto
- Local de origem
Visão geral
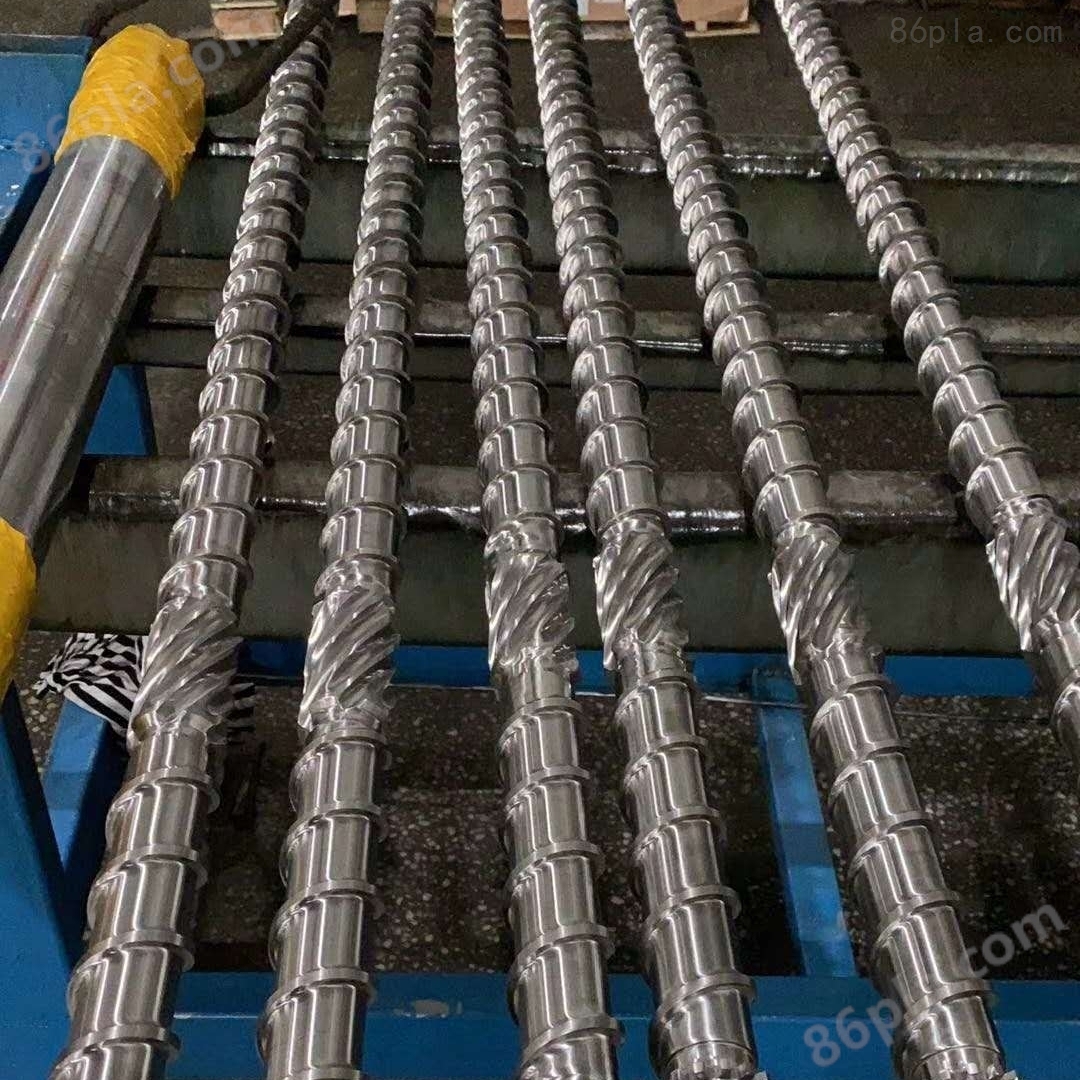
Parafusos bimetálicos de camadas múltiplas têm características de alta resistência à corrosão, alta temperatura e desgaste, o tempo de uso é mais de metade do parafuso de cilindro comum, reduzindo o custo de uso e o custo de mão de obra de muitas fábricas de moldagem por injeção.
Detalhes do produto
Parafusos bimetálicos de camadas múltiplasAtenção durante a limpeza:
Prepare-se para as condições de ventilação, pois haverá fumaça durante o processamento.
② Rote o parafuso uniformemente, aqueça a superfície uniformemente, não aqueça o parafuso apenas em um determinado ponto, caso contrário, a tensão térmica de um lado causará a deformação do parafuso.
A temperatura do parafuso não pode exceder 400 ℃ (incluindo a rosca), caso contrário, diminuirá a dureza do parafuso e a resistência ao desgaste.
Ao lidar com o anel de parada inversa deve ser especialmente cuidadoso, porque a temperatura de aquecimento da parte de parede fina do anel de parada inversa aumenta mais rapidamente.
parafusoPolir a superfície do parafuso com pano de areia (grau de grãos de areia 240-280).
• Use a chama para queimar os resíduos da rosca interna (rosca giratória esquerda) e, em seguida, use a escova de fio de aço * para limpar a rosca.
Quando girar a cabeça do parafuso, aplique a pasta de óleo HSC. Outros tipos de lubrificantes ou óleos não podem ser usados para lubrificar roscas de parafuso, estes lubrificantes reagem a coxar a altas temperaturas e os resíduos podem ficar presos na cabeça do parafuso.
Evite que o material duro bate no parafuso, fazendo com que o parafuso produza rachaduras ou quebras.
Durante a manutenção, especialmente quando aquecido.parafusoAo usar o cilindro, é necessário usar máscaras de proteção e óculos.
Parafusos bimetálicos de camadas múltiplasManutenção:
Parafusos bimetálicos de camadas múltiplasManutenção:
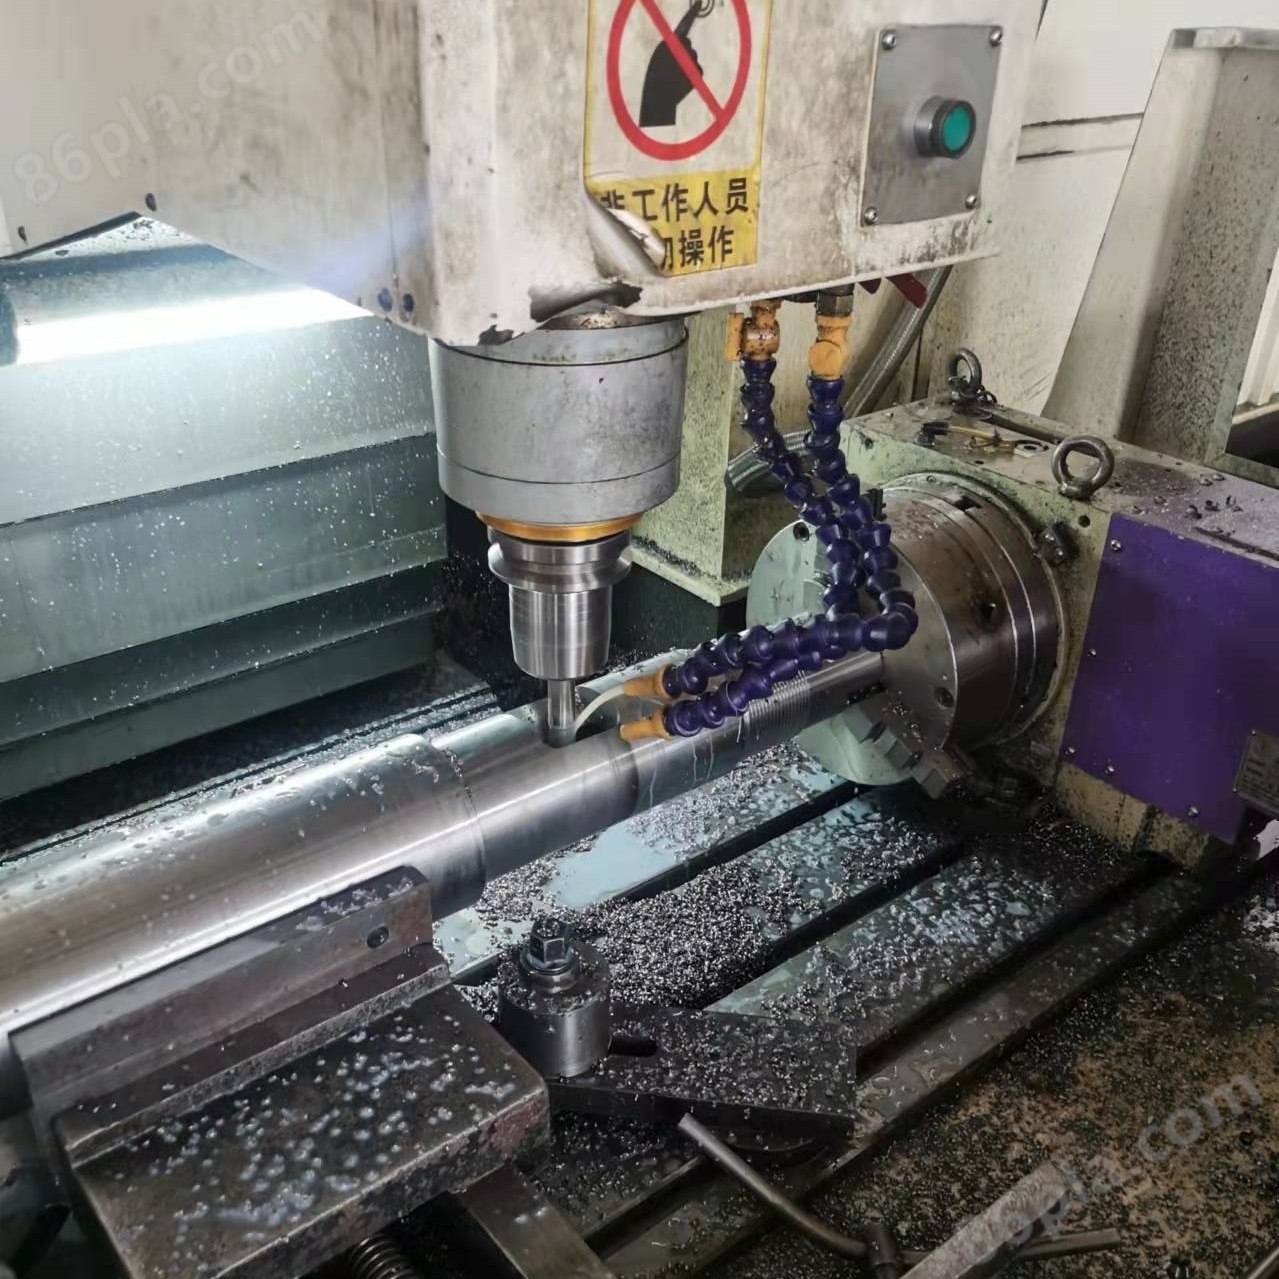
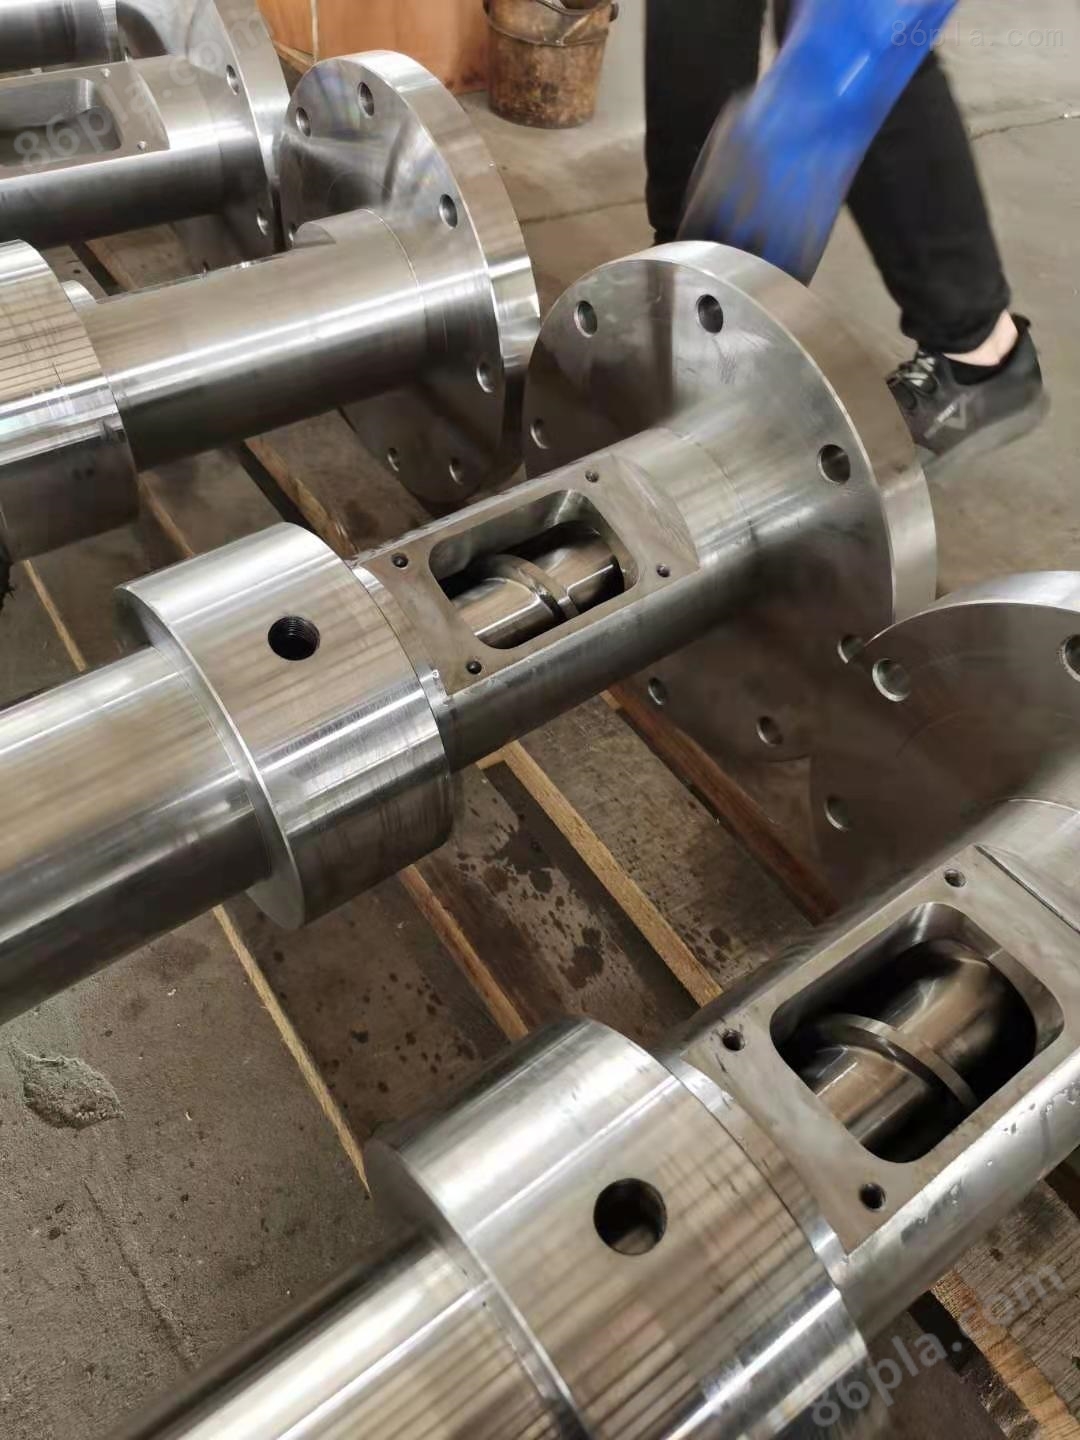
1, o cilindro aumenta o diâmetro devido ao desgaste, se houver uma certa camada de nitratação, o furo interno do cilindro pode ser usado diretamente para a moagem de furo, obter um novo tamanho de diâmetro e, em seguida, preparar um novo parafuso de acordo com o novo diâmetro.
2, através do processamento mecânico, o diâmetro interno do cilindro da extrusora de plástico é ajustado através da liga fundida novamente, a espessura é controlada entre 1 e 2 mm e, em seguida, é processada até o novo tamanho necessário.
3, geralmente, o desgaste do segmento de uniformização do cilindro é mais rápido do que em outras posições, o furo do segmento de uniformização pode ser ajustado e equipado com uma busta de aço de liga de nitratação, o diâmetro do furo interno se refere ao diâmetro do parafuso, deixado no espaço normal da mesa, para a preparação de processamento.
Atenção para o material de fabricação de parafusos e cilindros de extrusora de plástico Atualmente, o material comum de fabricação de parafusos e cilindros domésticos tem 45, 40Cr e 38CrMoAIA, enquanto o material de fabricação de parafusos e cilindros de extrusora de importação, o aço de ouro comum tem 34CrAINi7 e CrMoV9, a força de submissão do material tem cerca de 900MPa. Após o tratamento de nitrogenação, é resistente ao desgaste e tem boa resistência à corrosão, dureza acima de 1000HV.