-
E-mail
spm@beierpm.com
-
Telefone
13773268866
-
Endereço
Zona de Desenvolvimento Econômico de Zhangjiagang, província de Jiangsu
Categorias do produto
Jiangsu Bell Machinery Co., Ltd.
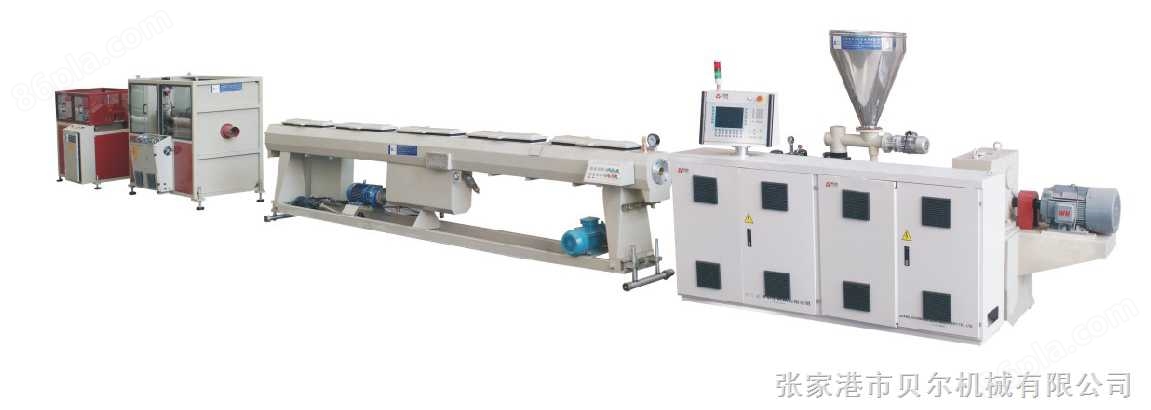
Equipamento de produção de extrusão de tubos de plástico
NegociávelAtualização em01/12
- Modelo
- Natureza do fabricante
- Produtores
- Categoria do produto
- Local de origem
Visão geral
Equipamentos de produção de extrusão de tubos conicos são usados principalmente para produzir vários diâmetros de tubos e tubos de PVC de plástico com espessura de parede em abastecimento agrícola, abastecimento e drenagem de edifícios, colocação de cabos, etc.
Detalhes do produto
Equipamento de produção de extrusão de tubos de plásticoIntrodução:
"Usado principalmente para produzir vários diâmetros de tubos, tubos de PVC de plástico com espessura de parede em abastecimento agrícola e drenagem, abastecimento de construção e drenagem, etc., composto por extrusoras de parafusos duplos conicas, mesas de moldagem a vácuo, tractores, máquinas de corte, bastidores de viragem, etc. As extrusoras de parafuso e os tractores usam um dispositivo de regulação de velocidade de conversor de frequência alterna, e as bombas de vácuo e os motores de tração usam produtos de alta qualidade. Tração tem duas garras, três garras, quatro garras, seis garras e outros métodos de tração. Pode ser usado em forma de serra ou corte planetário, além de medição de comprimento e espessura, o desempenho da unidade é confiável e produtivo. A empresa pode configurar o dispositivo de produção de tubos silenciadores espirais e unidades de tubos de espuma de núcleo de acordo com os requisitos do cliente.
Equipamento de produção de extrusão de tubos de plásticoObservações operacionais:
1) Preparação antes do arranque
① instalação da cabeça para lidar corretamente com a posição e a conexão dos orifícios no suporte do divisor e no modelo; Molde de boca, molde de núcleo deve ser concêntrico: a superfície final de vedação deve ser apertada para evitar vazamentos; colocar a placa de separação entre a extremidade de saída da extrusora e a cabeça; A conexão entre a flanja da cabeça da máquina e a flanja da extrusora deve ser uniformemente apertada, se for uma conexão de parafuso, deve ser apertada novamente após o pré-aquecimento da máquina.
② O anel de aquecimento fora da cabeça de instalação do anel de aquecimento deve ser apertado na cabeça, não deve ser deixado vazio entre a parede externa da cabeça e, em seguida, instalar um termopar e conectar a fonte de energia.
Depois de instalar o dispositivo em uma posição fixa, conecte a água de resfriamento ao tubo de saída e ao tubo de vácuo (se o processo de modelagem a vácuo for usado).
② Temperatura de configuração de vários segmentos da extrusora e aquecimento pré-aquecido da cabeça; Após o aquecimento até a temperatura definida, mantenha-o por um certo tempo para que a temperatura dentro e fora da máquina e da cabeça seja igual.
A inspeção da linha de produção de tubos e o ajuste da linha de produção de extrusão devem garantir que a posição central de cada dispositivo seja correta e que a operação de início seja normal: a tubulação de água e gás seja suave.
(2) Iniciação
① manter o nível fixo de carga no recipiente; Ao conduzir, o parafuso funciona lentamente, depois que o tubo atinge um estado suave, aumente a velocidade do parafuso.
② Quando o material é extrudido da cabeça da máquina, deve primeiro observar o estado de plastificação do material e a uniformidade da espessura da parede do tubo, ajustando a temperatura de aquecimento de acordo com a situação de plastificação; Ajuste o parafuso de ajuste de acordo com a curvatura da barra de extrusão para atingir os requisitos de uniformidade da parede do tubo.
(3) Tempo de parada
① operação de parada, parar de carregar ou descarregar o estoque no recipiente; Limpe o máximo o material na máquina.
Pare de aquecer; Primeiro, reduza a velocidade do parafuso e, gradualmente, cai para zero.
② Feche a água, a eletricidade, feche a válvula de entrada de água de resfriamento, a máquina de ar comprimido ou a bomba de vácuo, o tractor, etc.
②Cabeça de desmontagem: desmontar a cabeça e limpar; Deve-se notar que a ferramenta usada não pode arranhar a superfície da cabeça: se não for usada, a cabeça deve ser protegida com óleo.
Produto semelhante Recomendar