-
E-mail
webmaster@rxjd.com
-
Telefone
13801568566
-
Endereço
China
Categorias do produto
Zhangjiagang Nishin Mechanical Electric Co., Ltd.
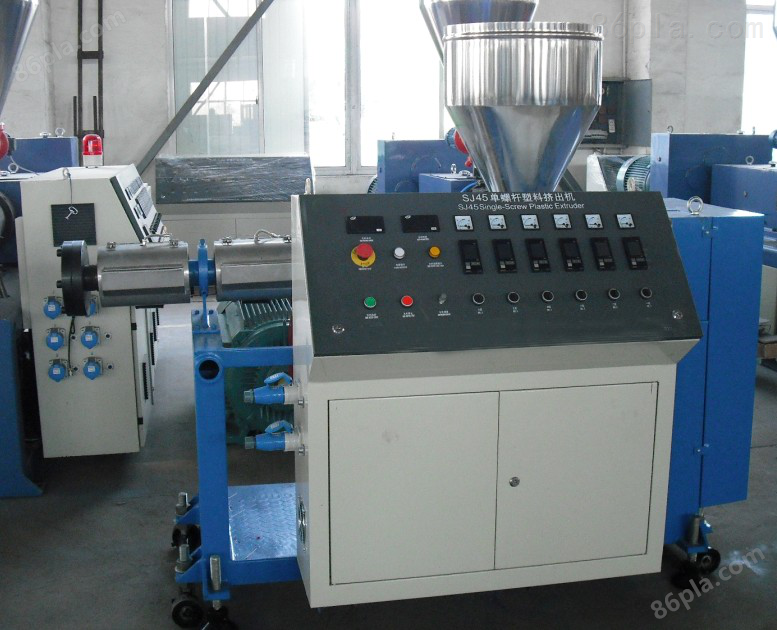
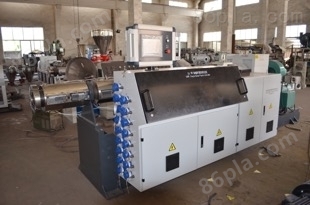
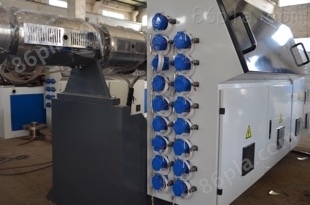
Equipamento de produção de extrusão de PVC multifuncional
NegociávelAtualização em01/12
- Modelo
- Natureza do fabricante
- Produtores
- Categoria do produto
- Local de origem
Visão geral
Equipamento de produção de extrusão de PVC multifuncional O sistema de controle de temperatura circular externo de dois estágios do núcleo de parafuso garante que diferentes fórmulas produzam tubos UPVC de alta qualidade
Detalhes do produto
Equipamento de produção de extrusão de PVC multifuncional:
Complete todos os processos acima através de um cilindro com um parafuso e uma espiral. As partículas de plástico entram no cilindro através do recipiente de uma extremidade do cilindro e são transportadas pelo parafuso para a outra extremidade do cilindro. Para que haja pressão suficiente, a profundidade da rosca no parafuso diminui com o aumento da distância até o recipiente. O aquecimento externo, bem como o calor interno no plástico e parafusos devido ao atrito, torna o plástico mais macio e derretido. Diferentes polímeros e aplicações diferentes, os requisitos de projeto para extrusoras de plástico são muitas vezes diferentes. Muitas opções envolvem saídas, múltiplas entradas de alimentação, misturas especiais ao longo do parafuso, resfriamento e aquecimento da fusão ou sem fonte de calor externa (extrusora de plástico isolante), variação do tamanho relativo do espaço entre o parafuso e o cilindro, número de parafusos, etc.
Equipamento de produção de extrusão de PVC multifuncionalOperação:
Complete todos os processos acima através de um cilindro com um parafuso e uma espiral. As partículas de plástico entram no cilindro através do recipiente de uma extremidade do cilindro e são transportadas pelo parafuso para a outra extremidade do cilindro. Para que haja pressão suficiente, a profundidade da rosca no parafuso diminui com o aumento da distância até o recipiente. O aquecimento externo, bem como o calor interno no plástico e parafusos devido ao atrito, torna o plástico mais macio e derretido. Diferentes polímeros e aplicações diferentes, os requisitos de projeto para extrusoras de plástico são muitas vezes diferentes. Muitas opções envolvem saídas, múltiplas entradas de alimentação, misturas especiais ao longo do parafuso, resfriamento e aquecimento da fusão ou sem fonte de calor externa (extrusora de plástico isolante), variação do tamanho relativo do espaço entre o parafuso e o cilindro, número de parafusos, etc.
Equipamento de produção de extrusão de PVC multifuncionalOperação:
I. Conduzir
Após a temperatura constante, você pode dirigir, antes de dirigir, a cabeça e o parafuso da flanja da extrusora devem ser apertados novamente para eliminar a diferença entre o parafuso e a expansão térmica da cabeça, a ordem do parafuso da cabeça apertada é apertada em diagonal e a força é uniforme. Ao apertar a porca da flanja da cabeça, exige que seja apertada e consistente ao redor, caso contrário, o material de execução é necessário.
2. conduzir, selecione o botão "pronto para conduzir", em seguida, pegue o botão "conduzir", em seguida, gire lentamente o botão de ajuste da velocidade do parafuso, a velocidade do parafuso começa lentamente. Em seguida, acelerar gradualmente, ao mesmo tempo, adicionando pequenas quantidades. Preste atenção atenta às mudanças indicadas no medidor de corrente do anfitrião e em vários cabeçalhos de indicação durante a recarga. O torque do parafuso não pode exceder a marca vermelha (geralmente 65% -75% da tabela de torque). Ninguém deve ficar na frente do molde antes que o perfil de plástico seja extruido, para evitar danos devido à ruptura do parafuso ou à espuma úmida da matéria-prima. Depois que o plástico é extruido do molde da cabeça, é necessário resfriar lentamente a extrução e levar os dispositivos de tração e o molde estereotipado e acioná-los. Em seguida, de acordo com os valores indicados pelo instrumento de controle e os requisitos para o produto de extrusão. Ajuste as peças de acordo para que toda a operação de extrusão chegue ao estado normal. E, de acordo com a necessidade, a extrusora de dois parafusos usa um alimentador de dosagem para alimentar uniformemente e à mesma velocidade.
3. Quando o molde da boca é uniforme e bem moldado, o conjunto de tração pode ser realizado. O julgamento do grau de plastificação deve ser baseado na experiência, geralmente pode ser julgado de acordo com a aparência do material de extrusão, ou seja, a superfície tem brilho, nenhuma impureza, nenhuma espuma, coxe e decoloração, com a mão para estreitar o material de extrusão até um certo grau de não aparecer rachaduras, fendas, tem uma certa elasticidade, neste momento, o material é bem plastificado. Em caso de má plastificação, a velocidade do parafuso, o cilindro e a temperatura da cabeça podem ser ajustados adequadamente até que os requisitos sejam alcançados.
No processo de produção de extrusão, os vários parâmetros do processo devem ser verificados regularmente de acordo com os requisitos do processo e preencher o registro do processo. Verifique a qualidade dos produtos de perfil de acordo com os padrões de inspeção de qualidade, encontre problemas e tome medidas de solução oportunas.
II. Estacionamento
1. Pare de carregar, extruder o plástico dentro da máquina de extrusão, quando o parafuso está exposto, desligue o cilindro e a fonte de alimentação da cabeça, pare de aquecer.
2. desligue a extrusora e a fonte de energia auxiliar para que o parafuso e a máquina auxiliar parem de funcionar.
3. Abra a flanja de conexão da cabeça e desmonte a cabeça. Limpe as placas porosas e todos os componentes da cabeça. Durante a limpeza, para evitar danos à superfície interna da cabeça, os resíduos dentro da cabeça aplicam a lei de aço, folhas de aço para limpeza, em seguida, o papel de lixa será pego ao plástico dentro da cabeça para ser desgastado e iluminado, revestido com óleo ou óleo de silício anti-ferrugem.
4. limpeza do parafuso, cilindro, depois de remover a cabeça, reiniciar o host, adicionar material de estacionamento (ou fragmentos), limpar o parafuso, cilindro, neste momento, o parafuso escolher a baixa velocidade (sr / min em torno) para reduzir o desgaste. Depois de o material de estacionamento ser moído em pó * extrudido, o ar comprimido pode ser usado para soprar repetidamente os resíduos de partículas e pó da abertura de alimentação, a abertura de escape, até que não haja resíduos no cilindro, baixar a velocidade do parafuso para zero, parar a extrusora, fechar a fonte de energia total e a válvula total de água fria.
Os itens de segurança que devem ser considerados durante a extrusão são: eletricidade, calor, rotação mecânica e manipulação e descarga de peças pesadas. A oficina de extrusora de tubo de drenagem de PVC deve ter equipamentos de suspensão, cabeça de desmontagem, parafusos e outros componentes pesados para garantir a produção segura.
Produto semelhante Recomendar