-
E-mail
etite@sina.com
-
Telefone
18939778618
-
Endereço
Edifício 7, No. 38, Rua de Ferro de Beiyuan, Distrito de Wuzhong, Suzhou
Categorias do produto
Suzhou Idate Machinery Co., Ltd.
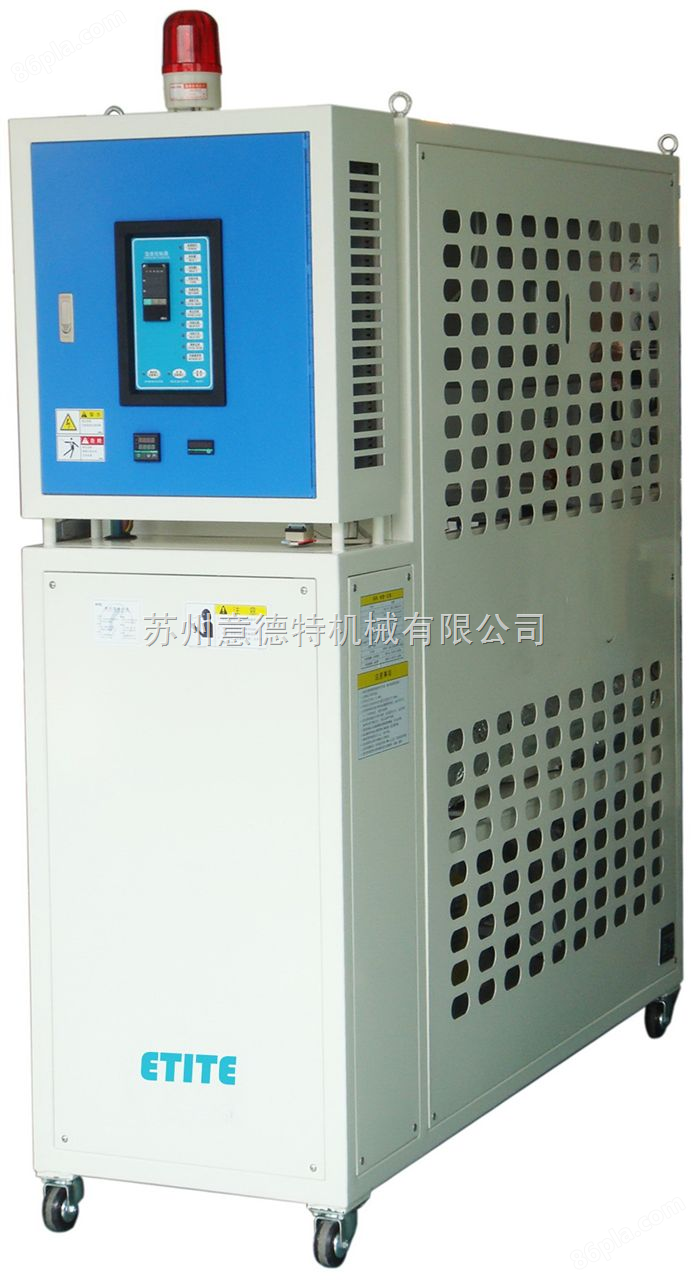
Controlador de fundição a pressão
NegociávelAtualização em01/12
- Modelo
- Natureza do fabricante
- Produtores
- Categoria do produto
- Local de origem
Visão geral
Descrição detalhada do controlador de fundição a morte: ① bomba de óleo centrífugo de alta pressão e grande fluxo da fábrica original da Speck na Alemanha. ② válvula eletromagnética de controle de temperatura da empresa CKD do Japão, pode ser curta com frequência. ② Peças eletrônicas OMLON, Mitsubishi e Schneider da França. Controle de temperatura do modo PLC PID, controle de temperatura preciso (?℃).
Detalhes do produto
Controlador de fundição a pressãoProcesso operacional
Inspeção antes do início
1, se o ambiente está limpo e sem resíduos, verifique se a fonte de energia, aquecedor, controlador, medidor de pressão, bomba, etc. estão normais.
Verifique se o nível do óleo do tanque de expansão está acima do nível do líquido 1/2-3/5, o sensor de nível do líquido, etc., é normal.
Conecte a fonte de alimentação do gabinete de controle, verifique se a tensão é normal, verifique se a luz indicadora e os instrumentos de exibição são normais.
II. Iniciação
Iniciar a bomba de circulação de óleo condutor de calor, após a bomba de circulação normal por cerca de 0,5 hora para estabilizar a pressão;
Pressione o botão de inicialização de aquecimento para ver se o aquecimento está normal;
III. Operação de parada
1. parada normal
Reduzir gradualmente a temperatura e parar o aquecimento;
② Temperatura do óleo de condução térmica abaixo de 70 ° C para parar o funcionamento da bomba de circulação do óleo de condução térmica;
Desligue a fonte de energia total e faça um registro de turno.
2, parada de emergência Se uma parada de emergência devido a uma situação de emergência, o tubo de aquecimento deve ser fechado rapidamente para que o óleo condutor de calor se arrefecha naturalmente e evite o sobreaquecimento.
Controlador de fundição a pressãoReparação de falhas:
(1) Ao identificar o ponto de falha e reparar a falha, deve-se prestar atenção a que o ponto de falha identificado não pode ser usado como ponto final para encontrar a falha. Também é necessário analisar mais para identificar as causas subjacentes da falha. Por exemplo, ao lidar com um acidente de queima de um motor elétrico devido à sobrecarga, nunca se deve pensar que a reparação do motor queimado ou a substituição de um novo motor do mesmo modelo está concluída, mas para determinar mais a causa da sobrecarga do motor elétrico é devido à sobrecarga. É também devido à escolha inadequada do motor e a potência muito pequena, porque ambos levarão à sobrecarga do motor. Portanto, ao lidar com a falha, a reparação da falha deve ser feita depois de identificar e eliminar a causa da falha.
(2) depois de descobrir o ponto de falha, certifique-se de adotar o método correto de reparação para diferentes situações de falha e partes, não adote facilmente a substituição de componentes elétricos e métodos como o fornecimento de linhas e não permita facilmente a mudança de linhas ou a substituição de componentes elétricos de especificações diferentes, para evitar falhas humanas.
(3) Em geral, a reparação do ponto de falha deve ser restaurada, mas às vezes é necessário restaurar o funcionamento normal das máquinas industriais o mais rápido possível. De acordo com a situação real, também é permitido tomar algumas medidas de emergência adequadas para a máquina de lavagem de vias de água do molde. Mas nunca se deve agir de acordo.
(4) a reparação da falha elétrica é concluída e precisa de operação de teste elétrico. É necessário trabalhar com o operador para evitar novas falhas.
(5) Após a resolução de cada falha. A experiência deve ser resumida oportunamente e um registro de manutenção deve ser feito, o conteúdo do registro inclui: o modelo, o nome, o número, a data da falha, o fenômeno da falha, as peças, a perturbação dos aparelhos elétricos, a causa da falha, o empreendimento de reparação e a operação após a reparação. A finalidade do registro é servir como arquivo para referência em reparações futuras e, através da análise de falhas anteriores, tomar medidas eficazes para evitar a repetição de acidentes semelhantes ou sugerir melhorias no projeto do próprio equipamento elétrico, etc.
Produto semelhante Recomendar