- Telefone
-
Endereço
No. 4, Lingang 2nd Road, Rua Shuangqiao, Distrito de Dinghai, Zhoushan, província de Zhejiang
Categorias do produto
Zhejiang Zhoushan Huayi maquinaria Co., Ltd.
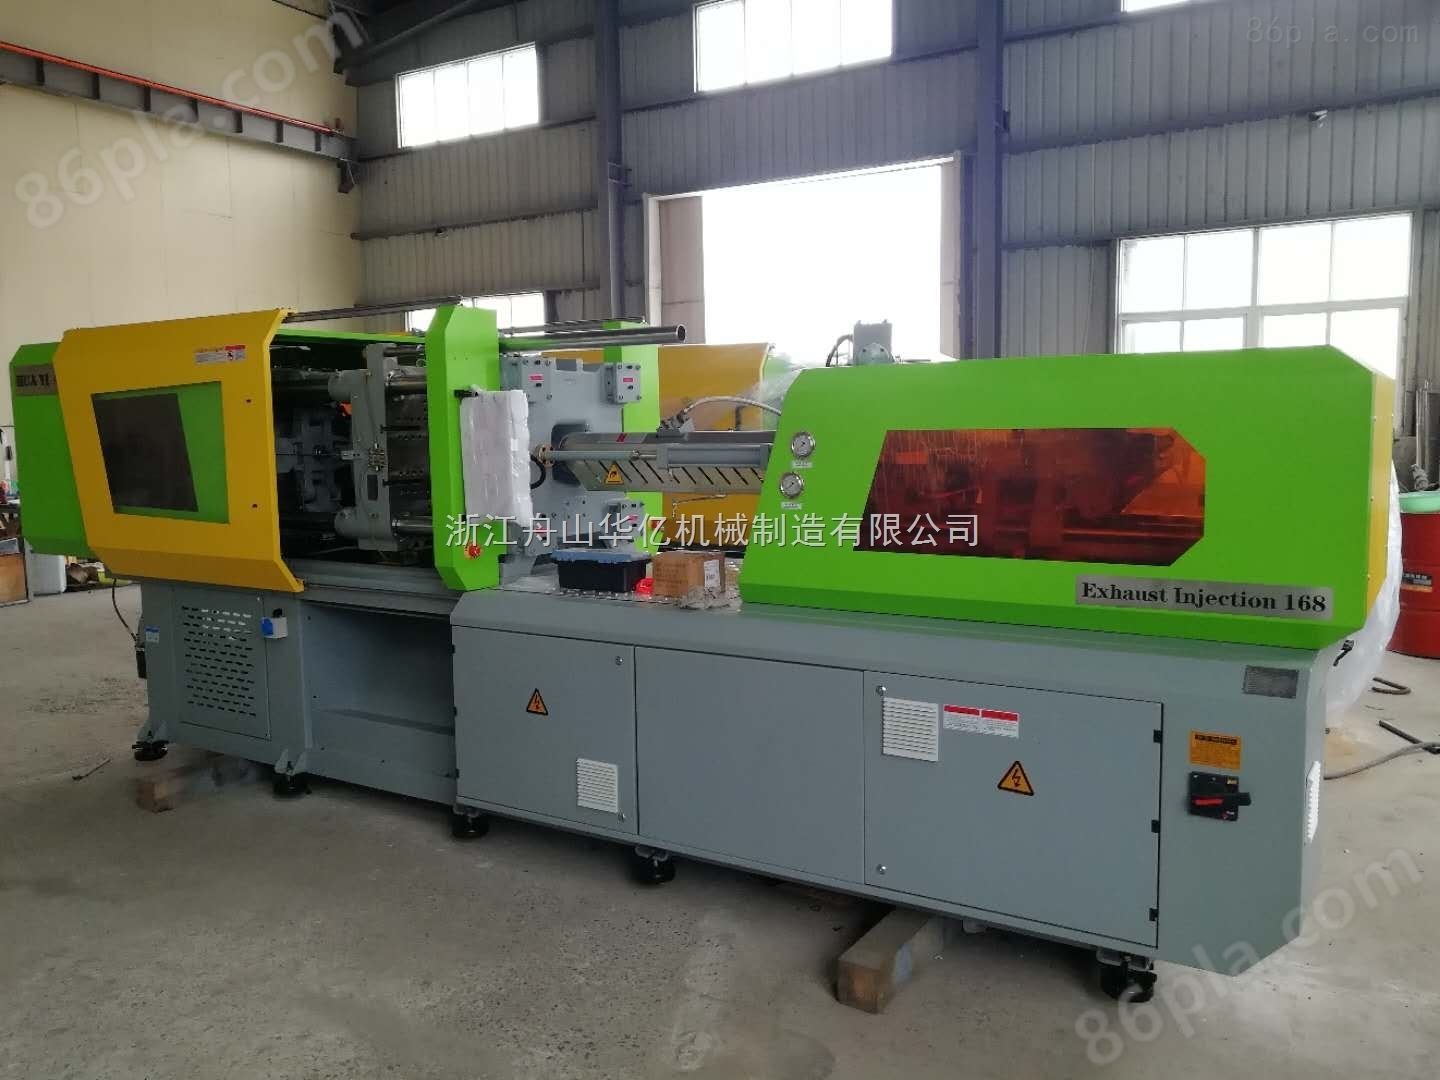
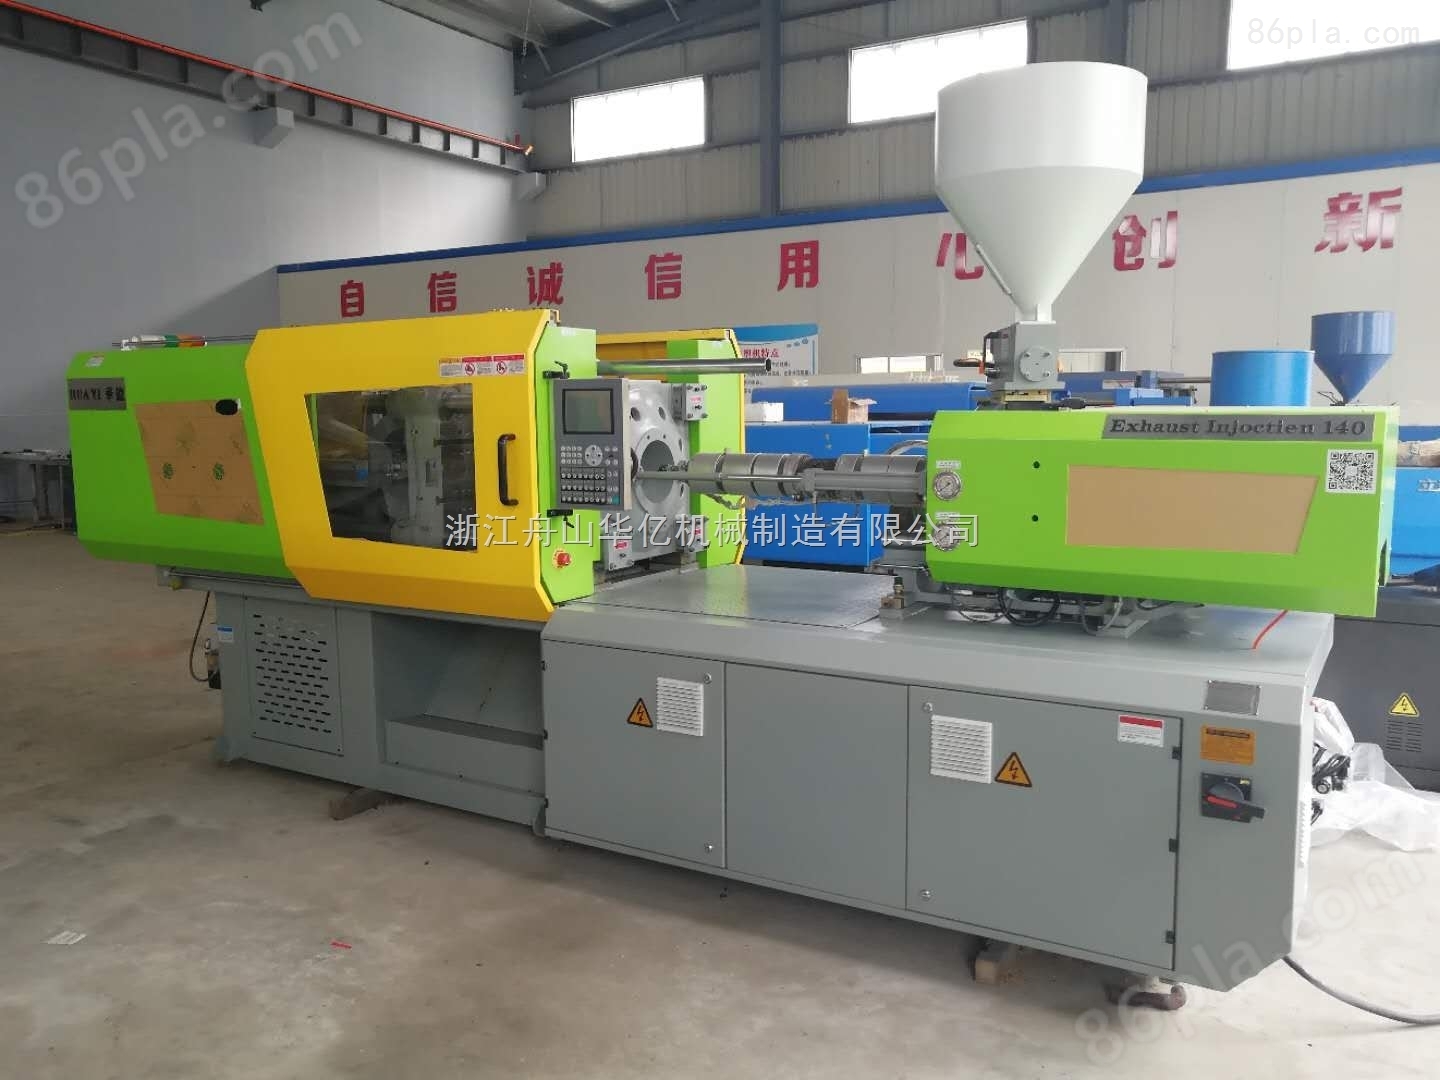


Máquinas de injeção industriais sem secagem
NegociávelAtualização em01/17
- Modelo
- Natureza do fabricante
- Produtores
- Categoria do produto
- Local de origem
Visão geral
A máquina de injeção industrial sem secagem é baseada na teoria clássica de exaustão de extrusão, combinando as características da moldagem por injeção de exaustão, o mecanismo de exaustão da máquina de injeção de exaustão e a teoria do projeto dos componentes de plastificação foram estudados. Muitos parâmetros importantes foram verificados experimentalmente. As características de fusão do parafuso de primeira ordem, como a velocidade de rotação do parafuso, a contrapressão, o volume de alimentação, a temperatura do escape e o efeito da eficiência do escape do parafuso de escape.
Detalhes do produto
Máquinas de injeção industriais sem secagemPrecauções
1, o operador deve imediatamente parar o motor da bomba de óleo, cortar a fonte de energia e relatar imediatamente o gerente da oficina, uma vez que a máquina ou o aparelho falha.
No processo de produção de moldagem por injeção, o operador deve pegar o produto da porta de segurança anterior e não pode usar a mão para acionar dispositivos de alta temperatura como cilindros de calor para evitar queimaduras.
3, o operador não pode alterar quaisquer parâmetros do processo de injeção por conta própria.
No processo de trabalho, o operador não pode deixar o trabalho sem autorização e não deve falar com as pessoas sobre temas não relacionados ao trabalho.
5, dentro de minutos de inicialização (ou recolha), o operador deve observar cuidadosamente se o funcionamento de cada bloco lubrificante do molde e da agulha superior é normal, não há falta de óleo lubrificante; Em caso de anomalia, informe imediatamente o gerente da oficina.
No processo de operação, o operador deve ouvir as instruções do inspetor de qualidade sobre a qualidade, e os subprodutos auto-verificados devem ser confirmados pela confirmação final do inspetor de qualidade da oficina antes de serem colocados na caixa de resíduos.
Durante o turno, o operador deve informar claramente o funcionário substituído sobre as coisas importantes que aconteceram no turno.
Máquinas de injeção industriais sem secagemManutenção:
Manutenção do molde antes da produção
1.1 deve ser a contaminação de óleo na superfície do molde, limpeza da ferrugem de ferro limpa para verificar se o orifício de água de resfriamento do molde tem objetos estranhos, se há vias de água que não são acessíveis.
1.2 Verifique se o arco círculo no saco de cola do molde está danificado e se há resíduos de objetos estranhos. Se houver alguma anormalidade na peça de movimento e se o movimento é suave.
Manutenção do molde na produção
2.1 Verifique diariamente todos os pilares orientados do molde, se o guiador está danificado, incluindo o pilar do molde. Peças como a linha, reabastecimento regular, manutenção de trabalho duas vezes por dia.
2.2 Limpe a superfície de segmentação do molde e o fio de cola estranha, objetos estranhos, óleos, etc. do tanque de escape e verifique se a agulha superior do molde é anormal e golpe regularmente o óleo. Limpe a superfície do molde e do canal duas vezes por dia. Aceite as pontas de orientação, os encaixes e as pontas de determinação de posição uma vez por dia.
2.3 Verifique regularmente se a via de água do molde está aberta e firme todos os parafusos de fixação.
Produto semelhante Recomendar